Кухонные столешницы и столешницы для ванной на мостовом пильном станке с ЧПУ
5-осевой мостовой пильный станок с ЧПУ режет всю кухню по файлу DXF: прямые резы, резы под 45°, вырезы под варочную панель и мойку электрошпинделем, канавки сушилки. Основную экономию времени дают не скорость резания, а сокращённые перекладки между резами.
От шаблона к DXF
Работа начинается у кухонной мебели заказчика. Цифровой шаблонизатор (лазерный или фотограмметрический) снимает стены, линии шкафов, положение техники и ось мойки, а чертёж экспортируется в DXF. Файл DXF загружается в CAM станка или на станцию офлайн-программирования, где технолог задаёт типы кромок, свесы, вырезы и положение стыков.
Перед раскроем проверьте конструктивные требования производителя материала. У разных продуктов они различаются:
| Требование | Кварцевый агломерат (Compac) | Спечённый камень / керамогранит (Laminam 12+/20+) | Dekton Lite (Cosentino) |
|---|---|---|---|
| Внутренний угол Г- или П-образной столешницы | не менее R10 мм | не менее R5 мм | не менее R5 мм, обязательно |
| Угол выреза под мойку | не менее R20 мм | не менее R5 мм | рекомендуется R20 мм |
| Расстояние от выреза до края слэба | 50 мм от углов для отверстий под аксессуары | см. руководство | не менее 50 мм до края, 150 мм до стыков |
| Канавки сушилки | глубина не более 4 мм, шаг не менее 6 мм | см. руководство | не допускаются |
Руководство Staron по Locelain требует не менее 50 мм между вырезом и краем и не менее 50 мм между отверстием под смеситель и вырезом. Если производитель материала и производитель мойки дают разные радиусы, берите больший.
Раскладка по фото слэба, раскрой и подбор рисунка
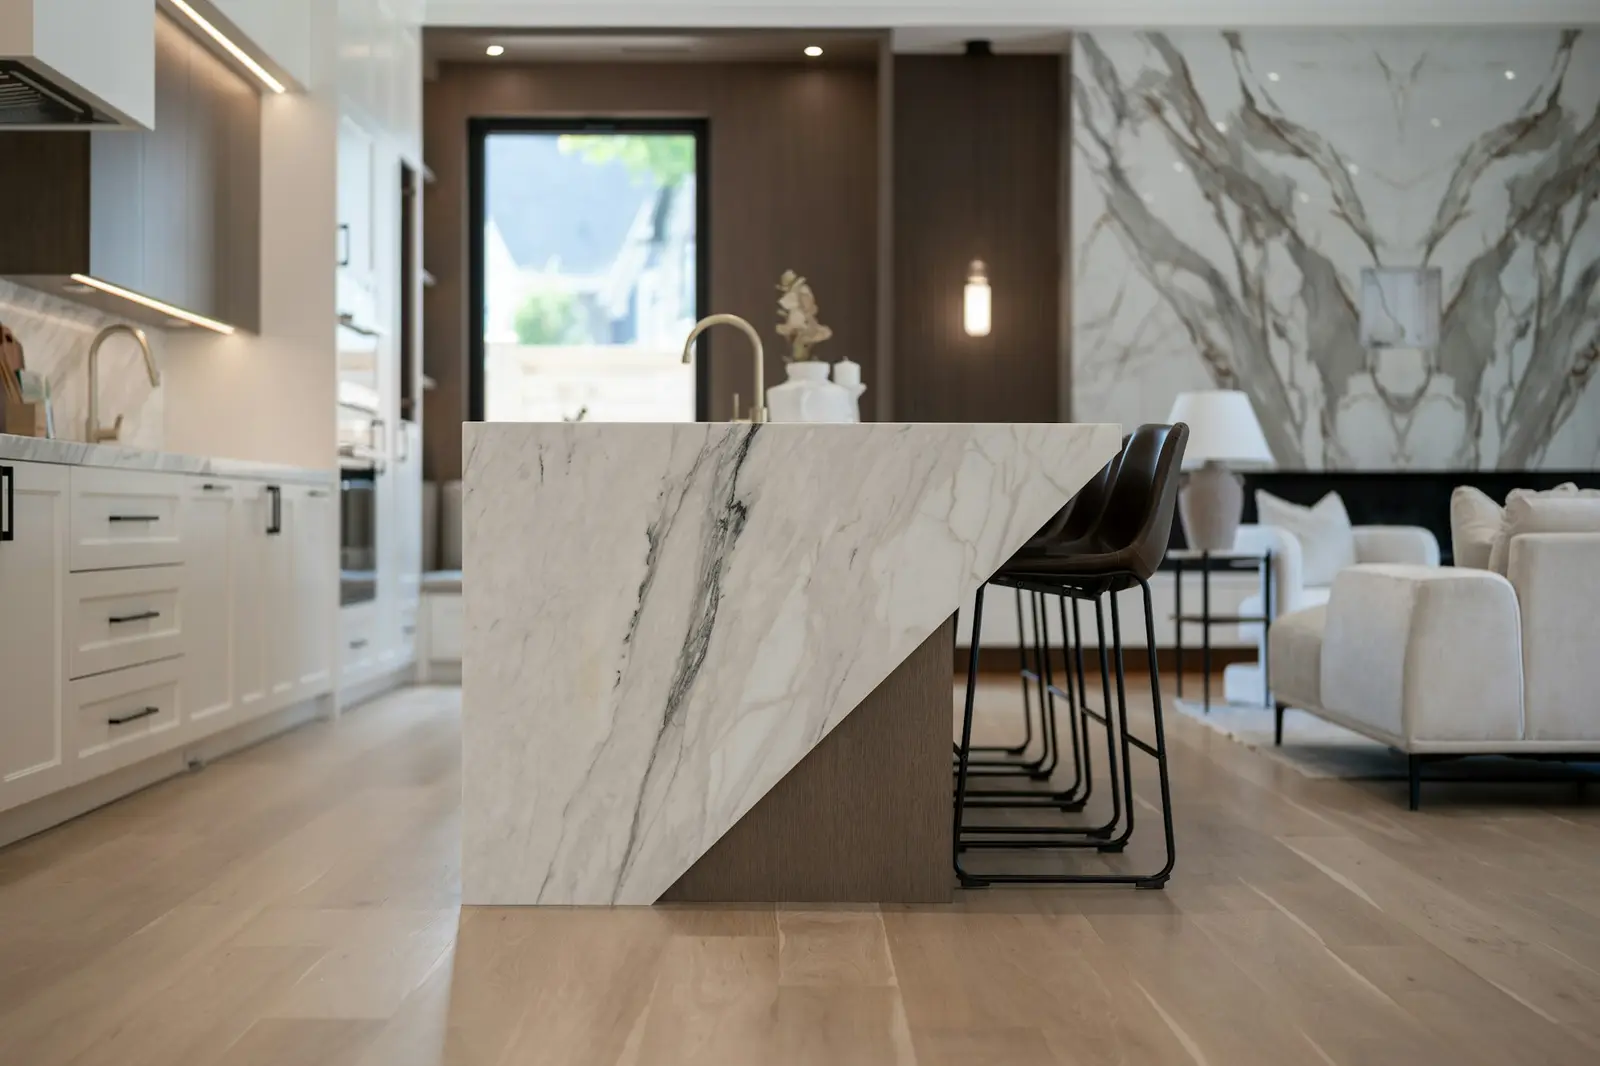
Цифровая камера над рабочим столом фотографирует загруженный слэб, и оператор раскладывает детали прямо на реальном изображении. На этом этапе выполняется подбор рисунка (жилок): столешницу острова и её боковину-«водопад» располагают рядом, чтобы жилки переходили через рез под 45°, а стыки Г-образной столешницы ставят там, где рисунок может продолжиться через шов.
При раскрое (нестинге) приходится искать компромисс между выходом материала и внешним видом. Для однотонного кварца детали укладывают плотно, а обрезки оставляют достаточно крупными для столешниц в ванную и полос фартука. Для мрамора с зеркальной раскладкой или керамогранита с прожилками раскладка следует рисунку, и выход снижается. Решите это с заказчиком до резки, а не у станка.
Для керамогранита и спечённого камня в раскладке нужно предусмотреть место под обрезку по периметру. Laminam требует сначала выровнять необрезанные кромки слэбов формата «full size». Staron рекомендует перед любыми другими резами снять 20–30 мм по периметру, чтобы снять внутренние напряжения.
Порядок резов
Типичная последовательность на 5-осевом мостовом пильном станке с ЧПУ:
- Обрезка и прямые резы. Слэб распускается на основные участки столешницы. Не врезайтесь в середину слэба керамогранита: начинайте рез за пределами слэба. Снижайте подачу на входе и выходе. Laminam требует 50 % подачи на длине не менее одного диаметра диска, Staron указывает 50 % на участке 15–20 см.
- Резы под 45°. Голова наклоняется по оси A на 45° для фронтальных накладных полос (царги) и боковин-«водопадов». Полосу царги вырезают из того же участка слэба, что и столешницу над ней, чтобы рисунок продолжался. О точности и борьбе со сколами см. кромки «на ус».
- Вырез под варочную панель. Для встраиваемой сверху варочной панели полированная кромка выреза не нужна. Диск делает прямые резы, а коронка на электрошпинделе предварительно сверлит угловые радиусы, чтобы диск не зарезал угол. Laminam описывает ту же логику для резки диском: сначала сверлят углы, затем режут по прямой между отверстиями.
- Вырез под мойку. Для мойки, монтируемой снизу, нужна полированная внутренняя кромка, то есть контурная обработка и полировка электрошпинделем со сменой инструмента. Цикл длинный. Многие цеха передают эту работу на отдельный обрабатывающий центр с ЧПУ, чтобы станок продолжал резать.
- Канавки сушилки. Фрезеруются шлифовальным кругом или прорезаются диском на малой глубине с наклонной осью Z. Соблюдайте ограничения материала: 4 мм для кварца Compac, на Dekton Lite канавки не допускаются.
- Армирование. Канавки на нижней стороне вдоль передней и задней перемычек выреза под мойку, где столешница узкая. В них вклеивается стеклопластиковый пруток (например, сечением 1/8 × 3/8 дюйма, около 3 × 10 мм) на клей для столешниц. Армирование распространено для натурального камня и узких участков из кварца. Перед армированием спечённого материала уточните требования производителя слэба: Laminam вместо этого использует вклеенные под вырезом планки.
Перемещение деталей вакуумным манипулятором
После реза детали плотно прилегают друг к другу. Для следующего реза их часто нужно развести, и при ручной работе оператор останавливает станок, чтобы сдвинуть или поднять их. Вакуумный манипулятор на голове берёт отрезанную деталь, отводит её в сторону или поворачивает так, чтобы к диску была обращена следующая кромка. На кухне из 10–20 деталей эти перемещения в сумме занимают больше времени, чем сами резы.
5-осевая голова сокращает перекладки в трёх местах:
- Резы под 45° выполняются с той же установки, что и прямые. Второй станок и повторные замеры не нужны.
- Вырезы и канавки сушилки делаются без переноса столешницы на другой участок, если цех выбирает такую схему.
- Детали поворачивает манипулятор, а не два рабочих. Это важно для гранитных столешниц толщиной 30 мм и для длинных деталей из спечённого камня, которые трескаются при скручивании.
От чего зависит число кухонь за смену
Мы не публикуем показатель «кухонь за смену», потому что он зависит от состава заказов больше, чем от станка. Основные факторы:
- Материал. Рекомендованная Laminam подача для прямых резов в спечённом слэбе 20 мм составляет 800–1 000 мм/мин. Гранит и кварц режутся быстрее. Кухня из керамогранита с царгами «на ус» занимает гораздо больше времени, чем кухня из кварца со скруглёнными кромками.
- Количество резов под 45° и вырезов. В таблице Laminam наклонные резы идут примерно на половине подачи прямого реза.
- Где делаются вырезы и полировка. Фрезерование полированного выреза под мойку на пильном станке может занять его дольше, чем вся распиловка кухни.
- Офлайн-программирование. Если следующий заказ программируется, пока станок режет, станок не простаивает.
- Загрузка слэбов. Время загрузки погрузчиком или вакуумным подъёмником постоянно для каждого слэба и не сокращается с более быстрым станком.
- Смена дисков. Отдельный диск для резов под 45° или для керамогранита означает смену при переходе на другой материал.
Инструмент
- Пильные диски: для гранита, кварца и керамогранита это разные спецификации. Для керамогранита обычно нужен специальный диск с усиленным или бесшумным корпусом для наклонных резов. Для наклонных резов Laminam рекомендует диск меньшего диаметра либо фланец с контрфланцем.
- Коронки для угловых радиусов и отверстий под смеситель.
- Пальчиковые фрезы и шлифовальные круги для контурной обработки и канавок сушилки на электрошпинделе.
- Полировальный инструмент, если вырезы под мойку снизу доводятся на пильном станке.
Countertop, worktop, benchtop
Изделие одно и то же, меняется только слово в зависимости от рынка. «Countertop» используется в США, «worktop» в Великобритании и большей части Европы, «benchtop» в Австралии. В руководстве Cosentino встречается «worktop», в американском руководстве Compac «countertop». Если вы работаете на нескольких рынках, указывайте местный термин в коммерческих предложениях и чертежах.
Следующий шаг
Пришлите типовой чертёж кухни и структуру материалов через форму «Запросить конфигурацию», и мы предложим под неё комплектацию станка. Полная таблица характеристик приведена на странице 5-осевого мостового пильного станка с ЧПУ.
Источники
- Laminam: Technical guide for furnishing & design, 12+ and 20+ (06.2021)
- Compac: Technical manual of design and installation of countertops, Quartz and Obsidiana (2022)
- Cosentino: Dekton Lite worktop manufacturing and fitting manual
- Lotte Chemical (Staron): Locelain technical manual, fabrication for countertop LN-303-2019
- Chemical Concepts: Economy fiberglass countertop rodding